冰箱生产线智能化转型 步皓贤网络的实践与探索
引言
在制造业数字化转型的浪潮中,冰箱生产线作为典型的大批量、多工序离散制造场景,正经历从自动化向智能化的深刻变革。步皓贤网络作为深耕工业互联网领域的解决方案提供商,围绕冰箱生产线的效率瓶颈、质量管控与设备管理需求,构建了一套覆盖计划调度、过程监控与数据分析的数字化体系。本文结合冰箱生产线的工艺特点,梳理步皓贤网络的核心实践路径,为家电制造企业的产线升级提供参考。
一、冰箱生产线的工艺特征与核心痛点
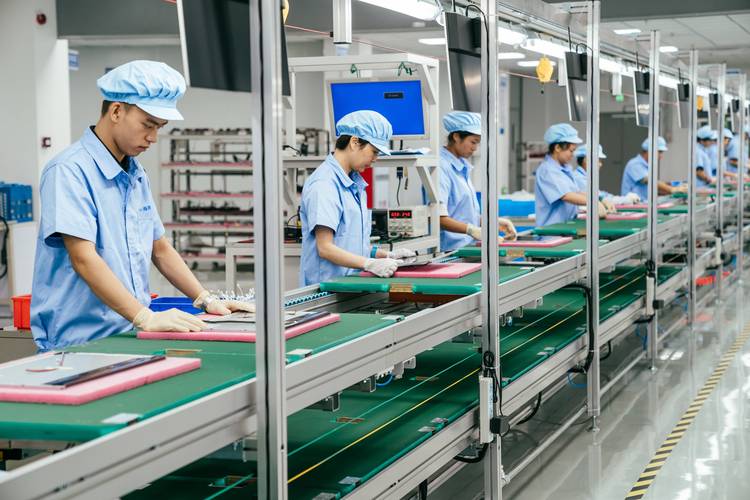
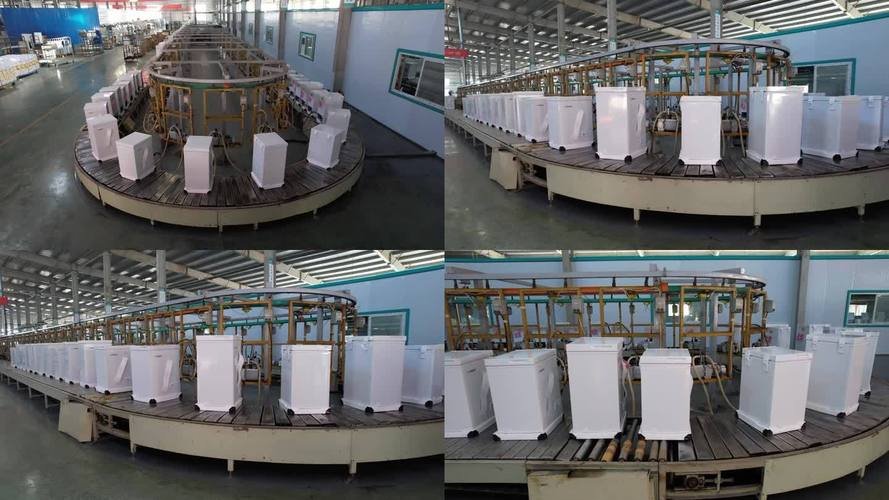
冰箱生产线通常涵盖冲压、注塑、发泡、总装、检测、包装等多个工序,具有节拍紧凑、工序耦合度高、质量追溯要求严格等特点。在实际运行中,企业普遍面临三类问题:一是多品种混产带来的排程复杂度上升,换型时间长、在制品积压;二是发泡、焊接、检漏等关键工序的质量波动难以实时预警,返修成本高;三是设备种类多、协议异构,运行状态数据分散,预防性维护难以落地。
步皓贤网络在方案设计初期即针对上述痛点,强调以数据贯通为主线,将生产线视为一个可比对、可回溯、可优化的数字对象。
二、步皓贤网络的关键建设路径
1. 设备联网与数据采集层建设
针对冰箱产线设备品牌多样、通信协议不统一的现状,步皓贤网络采用边缘网关与协议适配中间件,完成对发泡机、折弯机、检漏仪、装配线体等主要设备的接入。通过OPC UA、Modbus等协议转换,将设备运行参数、工艺设定值、报警信息统一采集至边缘侧,并在边缘端进行初步清洗与缓存,降低对中心网络的依赖。
2. 生产过程透明化管理
在总装与检测环节,步皓贤网络通过工位终端与电子看板实现生产进度、节拍达成率、一次合格率的实时展示。每台冰箱赋予唯一身份标识,关键工序的装配数据、检测结果与操作人员信息自动关联,形成单机档案。当检漏或性能测试出现异常时,系统可迅速定位到具体批次与工位,缩短质量追溯周期。
3. 关键工序质量预警
发泡工序的密度与温度控制直接影响冰箱保温性能。步皓贤网络在发泡工位部署数据模型,对注料量、模温、环境温湿度等参数进行实时监测,并与历史良品数据比对,当参数组合偏离稳定区间时触发预警提示。类似地,在焊接与检漏工位建立阈值告警机制,减少人工巡检的滞后性。
4. 设备健康管理
基于采集到的运行电流、振动、温度等信号,步皓贤网络搭建设备健康度评估模块,对关键设备进行状态趋势分析与会话式诊断。系统按周输出设备健康报告,辅助维保人员从“事后维修”转向“计划性维护”,降低非计划停机对产线节拍的影响。
三、应用效果与经验
从实践反馈来看,上述方案在以下方面形成了较为明显的助益:生产线数据采集覆盖面显著扩大,质量异常的平均响应时间缩短;设备台账与维保记录实现电子化,备件管理更加有序;管理层的决策更多依托实时报表而非人工汇总。需要指出的是,智能化改造并非一次性工程,步皓贤网络建议企业在推进过程中把握三个要点:一是优先打通关键工序数据,避免贪大求全;二是重视一线人员的操作习惯与培训,确保系统真正被使用;三是建立数据治理规范,保障后续模型优化的数据质量。
##
冰箱生产线的智能化升级,本质是以数据为纽带重塑生产组织方式。步皓贤网络的实践表明,围绕设备联网、过程透明、质量预警与健康管理四个层面稳步推进,能够帮助家电制造企业在不颠覆现有工艺体系的前提下,逐步提升产线运行效率与质量稳定性。随着边缘计算与工艺机理模型的进一步融合,冰箱生产线的自感知、自决策能力仍有可观的提升空间。
如若转载,请注明出处:http://www.ebzhol.com/product/1.html
更新时间:2026-11-01 17:56:15